

گرم-ڊپ گليوانائزڊ يوڪ پليٽس جو بنيادي پيداواري عمل "سبسٽريٽ پروسيسنگ → مٿاڇري جي اڳڪٿي ڪرڻ → گرم-ڊپ گليوانائيزنگ → پوسٽ-علاج → معائنو ۽ ترسيل" جي چوڌاري گردش ڪري ٿو. هر قدم تي سخت ڪنٽرول جي ضرورت هوندي آهي درستگي، صفائي ۽ ڪوٽنگ جي معيار کي يقيني بڻائڻ لاءِ مشيني ملڪيت، سنکنرن جي مزاحمت، ۽ ڳنڍيندڙ پليٽن جي مطابقت. مخصوص قدم هن ريت آهن:
سبسٽريٽ جي چونڊ: وولٽيج جي سطح جي بنياد تي (110kV/220kV/500kV/UHV) ۽ ڳنڍڻ واري پليٽ جي درجه بندي لوڊ، گهٽ مصر جي اعلي طاقت واري اسٽيل پليٽ يا فورجنگ کي چونڊيو جيڪي معيار سان ملن ٿا جهڙوڪ GB/T 700 (Q235) ۽ GB/T 1591) پاڻ کي ذيلي ٽينس ۽ Q3 جي طاقت کي يقيني بڻائڻ لاءِ. معيارن کي پورو ڪري ٿو (سبسٽريٽ ۾ خرابين جي ڪري بعد ۾ ڀڃڻ کان بچڻ).
مواد ڪٽڻ: CNC فليم ڪٽنگ، پلازما ڪٽڻ يا ليزر ڪٽنگ استعمال ڪندي، اسٽيل پليٽ کي ڪنيڪٽنگ پليٽ ڊيزائن ڊرائنگ جي شڪل (مستطيل، ٽڪنڊي، Y-شڪل، وغيره) مطابق خالن ۾ ڪٽيو ويندو آهي. اھم ضرورتون: ڪٽڻ وارا ڪنارا لوڻ وارا ھجن، ٻرندڙ، شگاف يا آڪسائيڊ جي رھائش کان خالي ھجن، ۽ طول و عرض جي غلطي کي ± 1mm جي اندر ڪنٽرول ڪيو وڃي (بعد ۾ پروسيسنگ جي درستگي کي يقيني بڻائڻ لاء).
اسٽيمپنگ: ٿلهي پليٽن يا قسمن جي لاءِ وڌيڪ دٻاءُ جي ضرورتن سان، ڪٽڻ کان پوءِ خالن کي فورجنگ پريس يا اسٽيمپنگ پريس ۾ رکڻو پوندو ۽ ڊي فورجنگ سان ٺھيو وڃي ته جيئن ڌاتو جي اندروني اناج کي صاف ڪري ۽ مجموعي طاقت کي بهتر بڻائي سگهجي.
مشيني سوراخ: CNC ڊرلنگ مشينن يا مشيني مرڪزن کي استعمال ڪندي، بولٽ هول، هينگنگ هول، ۽ گرم-ڊپ گيلوانائيز يوڪ پليٽن جي ڪنيڪشن جي ٻين انٽرفيسز کي ڊرائنگ مطابق ٺيڪ ٺاڪ ڪيو ويندو آهي. سوراخ جي قطر جي رواداري H12 گريڊ (± 0.15mm) جي اندر ڪنٽرول ڪئي وئي آهي، ۽ سوراخ جي فاصلي جي غلطي ± 0.5mm کان گهٽ يا ان جي برابر آهي ته جيئن انسولٽر، ڪلپس، ۽ ٻين هارڊويئر جي بولٽس سان صحيح ميلاپ کي يقيني بڻائي سگهجي. سوراخ جي ڪنارن کي گول ڪيو ويو آهي (R کان وڏو يا 2mm جي برابر) تيز ڪنارن جي ڪري پيدا ٿيندڙ دٻاء جي ڪنسنٽريشن کان بچڻ لاءِ ۽ galvanizing دوران ڪوٽنگ جي تعمير کي روڪڻ لاءِ.
ڪنڊ گرائنڊنگ: گرائنڊنگ ويل يا پالش ڪرڻ واري مشين کي استعمال ڪندي ڳنڍڻ واري پليٽ جي ڪٽ جي ڪنارن، کليلن ۽ سطحن کي گرائنڊ ڪريو، بررز، فليش ۽ مشين جا نشان هٽائڻ؛ تبديل ٿيل حصن کي ٻيهر شڪل ڏيو ۽ درست ڪريو انهي کي يقيني بڻائڻ لاءِ ته ڳنڍڻ واري پليٽ جي فليٽ جي غلطي 2mm/m کان گهٽ يا برابر آهي.
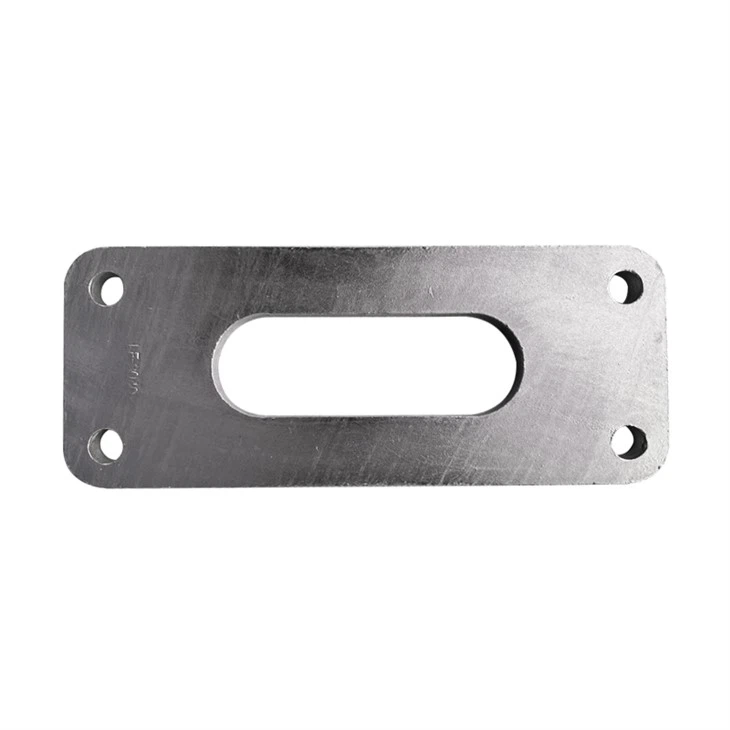
Alkaline degreasing: ڳنڍڻ واري پليٽ کي 60-80 درجا تي 10-20 منٽن لاءِ الڪائن ڊيگريسنگ ٽينڪ ۾ 10-20 منٽن لاءِ مٿاڇري جو تيل، ڪٽڻ وارو سيال ۽ مٽي هٽائڻ؛ صاف پاڻي سان چڱيءَ طرح ڌوءِ ته جيئن ڪو به تيل باقي نه رهي. زنگ کي هٽائڻ لاءِ اچار: سطحي آڪسائيڊ اسڪيل، زنگ، ۽ رولنگ آڪسائيڊ فلم کي هٽائڻ لاءِ 15-20٪ هائڊروڪلورڪ ايسڊ اچار واري ٽينڪ ۾ 15-30 منٽن لاءِ ڊيگريس ٿيل ڳنڍڻ واري پليٽ کي وجھو؛ خاص علائقن ۾ نامڪمل مورچا هٽائڻ کان بچڻ لاءِ اچار جي دوران باقاعدگي سان هلايو.
فلڪسنگ جو علاج: ڌوئي ٿيل پليٽ کي 70-80 درجا تي فلڪس غسل ۾ رکو ۽ 3-5 منٽن لاءِ ٻوڙي ڇڏيو ته جيئن سطح تي يونيفارم فلڪس فلم ٺهي. هيء فلم هوا کي الڳ ڪري سگهي ٿو ۽ substrate جي ثانوي oxidation روڪڻ؛ اهو زنڪ مائع جي سطح جي ٽينشن کي به گھٽائي ٿو، زنڪ مائع کي ذيلي ذخيري جي سطح کي هڪجهڙائي سان ڍڪڻ جي اجازت ڏئي ٿو.
زنڪ وسرڻ جو علاج: سڪل ڳنڍڻ واري پليٽ کي عمودي طور تي زنڪ مائع ۾ رکڻ لاءِ خاص هينگر استعمال ڪريو ۽ ان کي 3-5 منٽن لاءِ وجھو ان ڳالهه کي يقيني بڻائڻ لاءِ ته زنڪ مائع سبسٽريٽ جي مٿاڇري کي مڪمل طور تي ويسٽ ڪري ٿو ۽ هڪ ميٽيلرجيڪل بانڊڊ زنڪ ٺاهي ٿو اهو پڻ گرم-ڊپ گشتي يوڪ پليٽ ۾ سڀ کان اهم عمل آهي.
ڪنٽرول ٿيل زنڪ کولنگ: زنڪ-ڊور ٿيل پليٽون آھستي آھستي زنڪ مائع مان ڪڍيون وينديون آھن، ۽ مٿاڇري تي اضافي زنڪ مائع کي ڪوٽنگ جي ٿلهي کي ڪنٽرول ڪرڻ لاءِ وائبريٽنگ هينگر يا ايئر چاقو سان اُڏيو ويندو آھي. پوءِ اهي تيز ٿڌي ڪرڻ لاءِ ٿڌي پاڻيءَ جي ٽانڪي ۾ رکيا ويندا آهن، جيڪو ڪوٽنگ ڪرسٽل کي بهتر ڪري ٿو ۽ سختي ۽ لباس جي مزاحمت کي بهتر بڻائي ٿو؛
صفائي ۽ پالش ڪرڻ: ٿڌي ٿيڻ کان پوءِ، گرم-مٿاڇري تي زنڪ نوڊولس، زنڪ داغ، ۽ فڪسچر جي نشانن کي صاف ڪرڻ لاءِ وائر برش يا گرائنڊنگ ويل استعمال ڪريو ته جيئن هموار مٿاڇري کي يقيني بڻائي سگهجي. کولڻ جي ثانوي صفائي کي انجام ڏيو ته جيئن ڪوٽنگ ٺاھڻ کان بچڻ لاءِ بولٽ داخل ڪرڻ تي اثر پوي.





